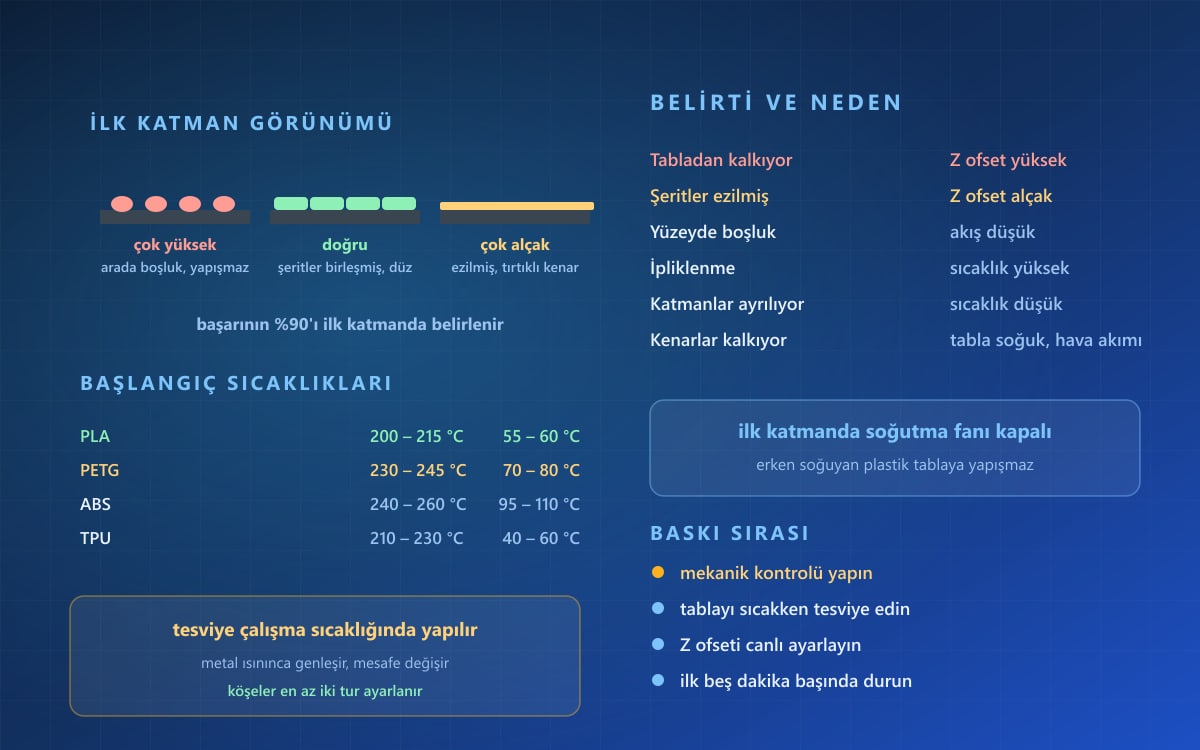
3D baskıda başarının %90’ı ilk katmanda belirlenir. İlk katman düzgün yapışmadıysa geri kalan her şey er ya da geç bozulur.
İlk katmanı üç şey belirler: tabla tesviyesi, nozul ile tabla arasındaki mesafe ve sıcaklık. Filament markası ve tipi ise bu değerleri kaydırır.
Doğru ilk katman nasıl görünür: Şeritler birbirine hafifçe yapışmış, yüzeyi düz ve mat olmalıdır. Aralarında boşluk varsa nozul çok yüksek, şeritler ezilip dalgalanmışsa çok alçaktır.
Filamente göre başlangıç değerleri
| Filament | Nozul | Tabla |
|---|---|---|
| PLA | 200-215 °C | 55-60 °C |
| PLA+ | 210-225 °C | 60 °C |
| PETG | 230-245 °C | 70-80 °C |
| ABS | 240-260 °C | 95-110 °C |
| TPU (esnek) | 210-230 °C | 40-60 °C |
| İlk katman hızı | 20 mm/s | Yavaş olmalı |
| Katman yüksekliği | 0,2 mm | Nozul çapının %50’si |
Tablodaki değerler başlangıç noktasıdır, kesin ayar değildir. Aynı filament tipi bile markadan markaya 10-20 °C fark gösterebilir. Doğru sıcaklığı bulmanın en pratik yolu sıcaklık kulesi (temperature tower) basmaktır: her katmanda sıcaklığı düşen bir test parçası basılır ve en temiz sonucu veren bölge seçilir. Makaranın üzerindeki etiketteki aralık da iyi bir başlangıçtır.
Adım adım ilk baskı
Sıra yeni kurulmuş bir FDM yazıcı içindir.
1. Mekanik kontrol yapın: Kayış gerginliği, kızak boşluğu ve vida sıkılığı.
2. Tablayı tesviye edin: Nozul ile tabla arasına bir kağıt koyun, hafif sürtme hissedin.
3. Z ofsetini ayarlayın: İlk katman basılırken canlı olarak ince ayar yapın.
4. Filamenti yükleyin: Nozulu ısıtın, düzgün ve kesintisiz aktığını görün.
5. Dilimleyici ayarlarını girin: Nozul çapı, katman yüksekliği ve sıcaklıklar.
6. Küçük bir test parçası basın: Benchy yerine önce tek katmanlı kare daha öğreticidir.
7. İlk katmanı izleyin: İlk beş dakika başında durun; sorun varsa durdurun.
Tabla tesviyesi ve ilk katman: en kritik ayar
Tesviye, tablanın nozula olan mesafesinin her noktada eşit olmasıdır. Kağıt yöntemi: Nozul ısıtılır, tabla köşelerine sırayla gidilir ve aradan bir A4 kağıt geçirilir. Kağıt hafif sürtünmeli ama yırtılmamalıdır. Dört köşe bittiğinde işlem bir kez daha tekrarlanır; bir köşeyi ayarlamak diğerlerini kaydırır. Z ofseti nedir: Tesviye eğimi düzeltir, Z ofseti ise tüm tablanın yüksekliğini kaydırır. Çoğu yazıcıda baskı sırasında canlı ayarlanabilir. Nasıl anlaşılır: Çok yüksek: Şeritler yuvarlak kalır, aralarında boşluk olur, parça tablaya yapışmaz. Çok alçak: Şeritler ezilir, kenarlarda tırtıklı çıkıntılar (elephant foot) oluşur, ağır durumlarda nozul tıkanır. Doğru: Şeritler yan yana birleşmiş, yüzey düz ve mat. Otomatik tesviye: BLTouch gibi problar eğimi ölçüp yazılımda telafi eder; ancak tablayı mekanik olarak kabaca düzeltmek yine gerekir.
Yapışma sorunları ve çözümleri
- Yüzey temizliği: Parmak yağı yapışmayı belirgin bozar
- Tabla yüzeyi: PEI yüzey çoğu filamentle iyi çalışır
- Brim ve raft: Küçük tabanlı parçalarda temas alanını artırır
- İlk katman hızı: 20 mm/s civarında tutulur
- Fan: İlk katmanda soğutma fanı kapalı olmalı
- Warping: ABS ve PETG kenarlardan kalkabilir, kapalı kabin gerekir
- Nem: Nem çekmiş filament çatırdar ve düzgün akmaz
Sık yapılan hatalar
Tesviyeyi soğuk tablada yapmak
Metal ısınınca genleşir ve mesafe değişir. Tesviye çalışma sıcaklığında yapılır.
İlk katmanı izlemeden makineyi bırakmak
Sorunların çoğu ilk beş dakikada görülür. Erken müdahale saatlerce süren başarısız baskıyı önler.
İlk katmanda fanı açık bırakmak
Erken soğuyan plastik tablaya yapışmaz. Fan genellikle ikinci katmandan sonra devreye girer.
Nem çekmiş filamentle basmak
PETG ve TPU nemi hızlı çeker. Nozulda çatırtı ve yüzeyde kabarcık görülür.
Katman yüksekliğini nozul çapına göre seçmemek
Genel kural katman yüksekliğinin nozul çapının %25-75’i arasında kalmasıdır.
İlk baskıda sık görülen belirtiler
Belirti ve muhtemel nedenleri aşağıdadır.
Parça tabladan kalkıyor: Z ofset yüksek, tabla soğuk veya yüzey kirli.
Şeritler ezilmiş: Z ofset alçak; birkaç mikron yukarı alın.
Yüzeyde boşluk: Akış (flow) düşük veya nozul kısmen tıkalı.
İpliklenme (stringing): Sıcaklık yüksek veya geri çekme yetersiz.
Katmanlar ayrılıyor: Sıcaklık düşük veya soğutma fazla.
Kenarlar kalkıyor (warping): Tabla sıcaklığı düşük, ortamda hava akımı var.
Baskı ortasında duruyor: Filament bitmiş, düğümlenmiş veya termal kaçak oluşmuş.
Sıkça Sorulan Sorular
3D yazıcıda ilk baskı nasıl alınır?
Tabla tesviye edilir, Z ofseti ayarlanır, filament yüklenir ve dilimleyicide doğru sıcaklıklarla küçük bir test parçası basılır.
Tabla tesviyesi nasıl yapılır?
Nozul ısıtıldıktan sonra köşelere sırayla gidilir ve aradan bir kağıt geçirilir. Kağıt hafif sürtünmeli ama yırtılmamalıdır.
İlk katman nasıl görünmeli?
Şeritler birbirine yapışmış, yüzey düz ve mat olmalıdır. Aralarında boşluk varsa nozul yüksek, ezilmişse alçaktır.
PLA için hangi sıcaklık uygundur?
Nozul 200-215 °C, tabla 55-60 °C tipik başlangıç değerleridir. Markaya göre 10-20 °C sapma olabilir.
Parça neden tablaya yapışmıyor?
Z ofset yüksek olabilir, tabla soğuk veya yüzey yağlı olabilir. İlk katmanda fanın açık olması da yapışmayı engeller.
Z ofset ile tesviye aynı şey mi?
Değildir. Tesviye tablanın eğimini düzeltir; Z ofset ise tüm tablanın nozula olan yüksekliğini kaydırır.
Otomatik tesviye tesviyeyi tamamen çözer mi?
Çözmez. Prob eğimi ölçüp yazılımda telafi eder ancak tablanın mekanik olarak kabaca düz olması yine gerekir.
İlk katman hızı kaç olmalı?
Yaklaşık 20 mm/s uygundur. Yavaş ilk katman malzemenin tablaya yayılması ve yapışması için zaman tanır.
Filament nemden etkilenir mi?
Etkilenir. Özellikle PETG ve TPU nemi hızlı çeker; nozulda çatırtı, yüzeyde kabarcık ve zayıf katman bağı görülür.
Katman yüksekliği kaç olmalı?
0,4 mm nozulda 0,2 mm yaygın bir değerdir. Genel kural katman yüksekliğinin nozul çapının %25-75’i arasında kalmasıdır.
Nereden temin edilir?
Baskı kalitesini yazıcı ayarları kadar filament ve yüzey kalitesi de belirler. 3D yazıcı ürünlerini Komponentci.net yazıcı ve 3D yazıcı ürünleri kategorisinde, filament çeşitlerini filamentler kategorisinde bulabilirsiniz.
İlgili Yazılar
- 3D Yazıcı Ürünleri ve Filament Seçimi
- Filamentler Nelerdir, Nasıl Seçilir?
- 3D Yazıcı Aksesuarları Nelerdir, Nasıl Seçilir?
- Motor Yön Değiştirme Nasıl Yapılır?
- Yazıcı ve 3D Yazıcı Ürünleri kategorisi
- Filamentler kategorisi
- Elektronik terimler sözlüğü
Bir yanıt yazın